Language
突合せ溶接継手の材料の選択 適切な素材を選択することが選択の第一歩です...
パイプ継手の測定方法: 店舗および現場で使用するための実用的なガイド

パイプ継手の測定は、タグのない部品が手元にあり、スプールがそれを待つまでは 2 分の作業のように思えます。パイプの呼び径と肉厚を確認し、パイプを識別するのが簡単です。継手は 3 次元の部品であり、端の外径、壁の厚さ、中心から端までまたは面から面までの長さ、接続の形状など、複数の寸法を一度にチェックする必要があります。そのうちの 1 つを間違えると、溶接の準備、位置合わせ、またはスプール全体がスクラップになる可能性があります。
当社は 1993 年以来、江陰で圧力配管部品を製造しており、検査チームは毎日突合せ溶接継手、ソケット溶接継手、ねじ込み継手、フランジを測定しています。以下は、信頼できる数値を必要とするバイヤー、QC 検査官、フィールド エンジニア向けに書かれた、私たち自身のショップで使用している方法です。
最も重要な 4 つの測定値
どのようなフィッティングであっても、4 つの質問でほぼすべての状況がカバーされます。順番に作業していけば、推測する必要はほとんどありません。
- エンドサイズと外径。 継手は公称パイプサイズに従って注文されますが、キャリパーは実際の外径を読み取ります。 2 インチ (DN50) フィッティングの寸法は、端面全体で 2 インチではなく約 2.375 インチ (60.3 mm) です。楕円形または損傷した端が最初にここに現れるため、両端を確認してください。
- 壁の厚さとスケジュール。 SCH 40、SCH 80、XXSを肉厚で分け、ボアを決定します。最後にノギスまたは超音波ゲージを使用して測定し、円周上で少なくとも 4 つの読み取り値を取得します。
- 長さ。 肘、ティー、ラテラルの中心から端まで。フランジとバルブは対面。レジューサー、キャップ、スタブエンドの全長。標準寸法は、現場での適合を決定する寸法です。
- 終了ジオメトリ。 突合せ溶接端のベベル角度とルート面、ソケット溶接端のソケット穴とソケット深さ、ねじ端のねじ形状とかみ合い。
部品をスケッチし、スケッチに 4 つの数字を書き込み、スケッチを部品と一緒に保管します。この習慣により、30 年間の生産の中で見てきた他のどの単一ステップよりも多くの不一致が防止されます。
測定を信頼できるものにするツール
計測ラボは必要ありませんが、適切な数の機器と、作業するための清潔で平らな表面が必要です。
- 外径、肉厚、ソケットの深さ用のノギスまたはデジタル ノギス、0 ~ 6 インチおよび 0 ~ 12 インチ。
- 大径用のスチールテープまたはパイテープ。 PI テープは直径を直接読み取り、DN1800 エルボまたは重いフランジをチェックする最速の方法です。
- 壁を端面から離れて検査する必要がある場合の超音波厚さ計。
- ラテラル用のアングルファインダーまたは分度器、 45度エルボ そして枝角。
- 直角度チェック用のストレートエッジ、平面、フランジスクエア。
- ねじ継手用のねじゲージまたは適合するパイプニップル。
- 関連する標準ディメンション テーブル。読み取り値とテーブルを比較する方が、最初から計算するよりも高速です。
可能な限り室温で測定し、部品の自重によって測定値が歪まないように部品を支えたままにしてください。
突合せ溶接継手の測定方法
ASME B16.9 に準拠した突合せ溶接継手は、外径、肉厚、中心から端までの寸法によって定義されているため、最初に確認する必要がある数値です。
肘: 中心から端までおよび角度
肘の一端を手前にして平らな面に置き、その端の外径を測定します。その数字の半分が中心線になります。中心から端までの寸法は、その中心線からもう一方の脚に沿って測定された遠端面まで続きます。 90 度の長い半径のエルボでは、中心から端までの寸法は公称サイズの約 1.5 倍、45 度のエルボでは公称サイズの約 0.625 倍となるため、測定値を信頼する前に、簡単な計算でその測定値が正しいファミリーに属しているかどうかがわかります。 180 度のリターンの場合、図面では異なる距離が必要となるため、中心間距離と背面間距離の両方を記録します。ベベル角度、ルート面、実際のボアで仕上げます。
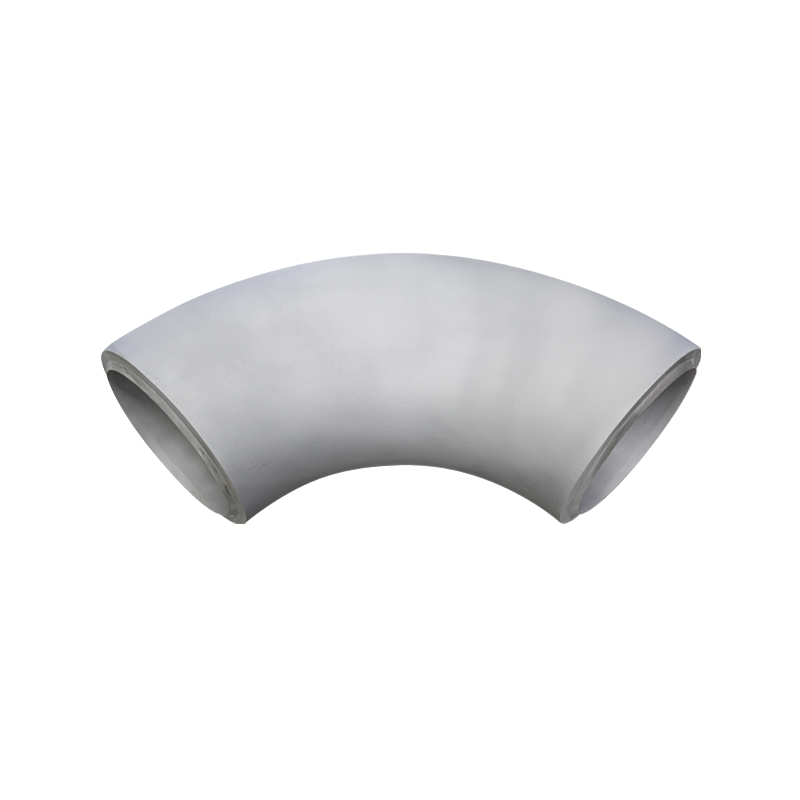 突合せ溶接90度エルボ 大径溶接エルボや厚肉高圧エルボを製作しております。エルボの最大直径は DN3800 まで可能です。現在、当社ではあらゆる製品を取り揃えております。 製品を見る→
ティー、クロス、ラテラル
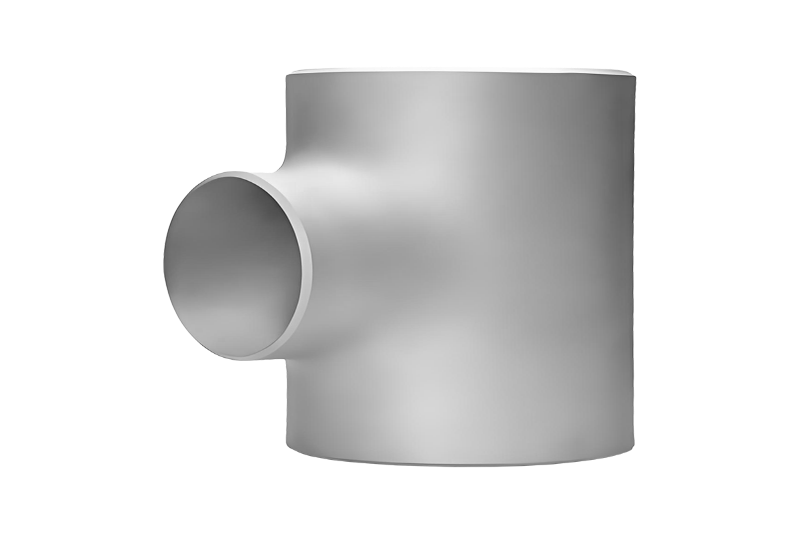
T シャツには 2 つの管理寸法があります。本体の端から端まで測定されたランと、ランの中心線からブランチの端面まで測定されたブランチです。等しいティーでは、2 つは一致するはずです。縮小ティーでは、ブランチの外径も測定し、どの出口が縮小しているかを記録します。横方向のティーにより分岐角度が追加されます。十字は 4 番目の出口でも同じロジックに従い、4 つの端すべての直径と直角度をチェックすることが有益です。
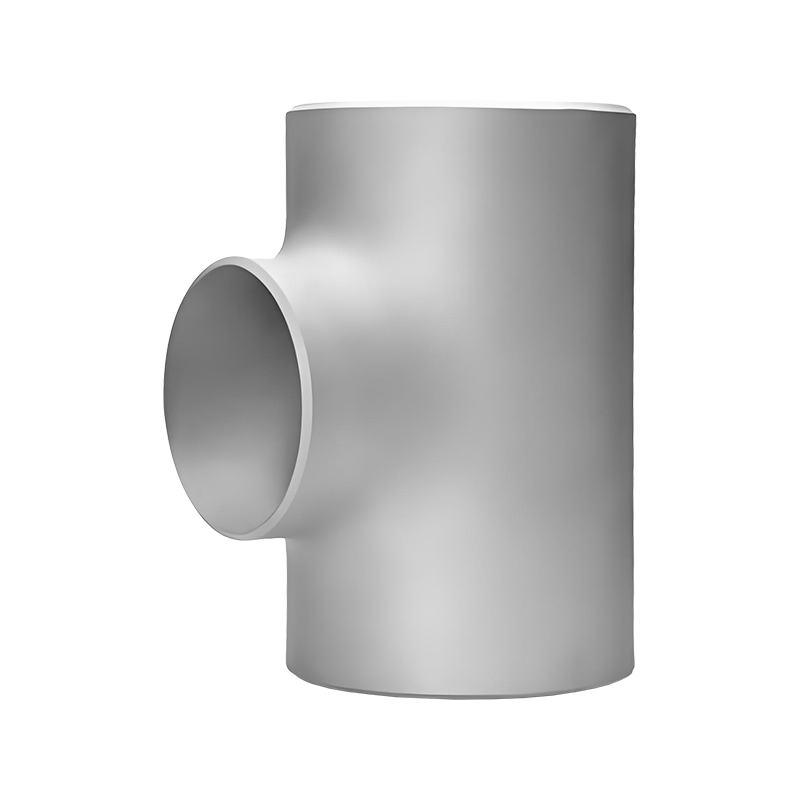 突合せ溶接イコールティー 均等ティーは、配管システムの重要な継手であり、3 つの開口部すべてにわたって一貫したパイプ直径を維持しながら、流体の流れを分割または結合するように設計されています。そ... 製品を見る→
レデューサー、キャップ、スタブエンド
同心減速機は全長、大端外径、小端外径、両端肉厚で確認します。偏心減速機は平らな側面と 2 つの中心線間のオフセットを追加します。これは、平らな面に直線エッジを置くと読みやすくなります。キャップは外径、高さ、壁の厚さによって定義されます。スタブエンドは、長さ、ラップ外径、ラップ厚さによって測定され、ラップは円周上のいくつかの点でチェックされます。
フランジの測定方法
フランジの測定は主にボルトのパターンに関係します。これにより、ジョイントがボルトで締められるかどうかが決まります。フランジの外径、フランジの厚さ、ボルトの円の直径、ボルト穴の数と直径を記録します。次に、面取りの詳細を追加します。面上げフランジの場合は、面上げ面の直径とフランジ面からの高さを測定します。リングタイプのジョイントフランジの場合は、溝を測定し、リング番号をメモします。最後に、パイプとの溶接端の穴とハブの直径を確認します。
ボルトの円の直径は現場では難しいものです。穴の数が偶数の場合は、1 つのボルト穴の中心から反対側の穴の中心までをまっすぐに測定します。奇数の場合は穴中心からフランジ中心までを測って2倍にします。穴が 1 つ余分にあったり欠けていたりすると、非常に大きな間違いとなるため、穴を 2 回数えます。
 ウェルドネックフランジ ウェルド ネック フランジは、高圧、高温環境向けの究極のソリューションとして機能し、堅牢なフランジを通じて比類のない信頼性を提供するように設計されています。 製品を見る→
ソケットウェルドおよびねじ込み継手の測定方法
ASME B16.11 に準拠した小口径の鍛造継手は、中心から端までの長い長さではなく、ソケットまたはねじの寸法によって決まります。ソケット溶接エルボ、ティー、またはカップリングの場合、ソケットの穴、ソケットの深さ、肉厚を測定し、穴がパイプの外径と一致していることを確認します。ねじ継手の場合は、ねじのサイズと形状、ねじの長さ、全長を確認し、ゲージまたは適合するニップルでねじをテストします。これらの部品は高圧および高純度のラインに送られることが多いため、継手が溶接機に到達する前にバリや浅いソケットを捕捉する価値があります。
製造現場の早見表
この表を印刷し、作業台の横に保管し、部品に進む前に各行の読み取り値を記入してください。
| 継手の種類 | 記録する寸法 | 最高のツール |
|---|---|---|
| 突合せ溶接90度エルボ | 端部外径、肉厚、中心から端まで、ベベル角度 | キャリパー、テープ、アングルファインダー |
| 等しいティー | 端から端まで、枝の高さ、両端の直径 | テープ、キャリパー、ストレートエッジ |
| 同心減速機 | 全長、大端径、小端径、両肉厚 | キャリパー、テープ |
| ウェルドネックフランジ | 外径、厚さ、ボルト円、穴数とサイズ、面高さ、ボア | キャリパー、テープ, flange square |
| ソケットウェルド継手 | ソケット穴、ソケット深さ、肉厚 | ボアゲージ、デプスゲージ |
| ねじ込み継手 | ねじのサイズと形状、ねじの長さ、全長 | ネジゲージ、キャリパー |
よくある間違いとフィールドチェック
- 呼び寸法を外径として扱い、パイプに適合しない部品を手配します。
- 端面ではなくベベルから測定するため、すべての測定値が短縮されます。
- エルボ、ティー、またはレデューサーの一端のみを読み取り、もう一方の端が一致すると仮定します。
- 継手をパイプスケジュールと比較しますが、どちらの実際の壁の厚さも測定することはありません。
- 現場では修正できない、上げ面、リングジョイントの溝、平面などの面取りの詳細を忘れています。
測定値が予想外の場合は、部品を拒否する前に 2 つ目のツールで再度測定してください。落としたキャリパーやフックが曲がったテープは、純正不適合よりも誤検知が多くなります。
測定値を標準と照合する
数字だけではほとんど意味がありません。これは、突合せ溶接継手を ASME B16.9 と比較し、フランジを ASME B16.5 と比較し、鍛造ソケット溶接およびねじ込み継手を ASME B16.11 と比較し、ヨーロッパまたは日本のプロジェクトを DIN または JIS B2311 の表と比較するときに役立ちます。開始する前に部品をどのように分類すべきかわからない場合は、次の短い入門書を参照してください。 パイプ継手とは実際には何ですか 適切なテーブルを選択するのに役立ちます。
既存のラインと一致する代替品が必要な場合は、 ASME B16.9 突合せ溶接継手 炭素鋼、ステンレス鋼、合金鋼、二相鋼、ニッケル合金で同じ寸法表に基づいて製造されているため、現場での測定値を当社の図面と一致させることができます。
すべてのプロジェクトは最終的に 1 人のフィッター、1 人の巻尺、そして 1 つのジョイントを調整する必要があります。溶接を行う前に 4 回の注意深く測定を行うことは、依然として最も安価な品質管理です。
タグの付いていない継手、古い図面、または識別できないサンプルをお持ちの場合は、測定した 4 つの数値をお送りいただくか、部品自体をお送りください。 30 年以上の生産経験、一般的なサイズの在庫、MT、PT、UT、RT で認定された技術チームにより、サイズ、材料グレード、規格を確認し、適合する継手を迅速に見積もることができます。
最新ニュース
ニュース そしてブログ
最近のイベントに関する最新情報を入手してください