Language
突合せ溶接継手の材料の選択 適切な素材を選択することが選択の第一歩です...
クラス 150 フランジの寸法: ASME B16.5 チャート、ボルト円、およびサイズ

クラス 150 フランジの寸法が現場で重要な理由
6 インチのクラス 150 溶接ネック フランジは、適切な材料証明書ときれいな盛り上がった面を備えて出荷されますが、ボルト円の寸法は ASME B16.5 で要求される 9.50 インチではなく 9.62 インチです。スタッズが4つ並んでいます。 4つはそうではありません。スプールが溶接され、ガスケットが切断され、スタッフが待機しています。 1 次元のドリフトにより、標準的なジョイントはコストのかかる再加工になってしまいます。
結論は単純です。 クラス150のフランジ寸法はオプションの数値ではありません 。これらは、1/2 インチから 24 インチまでのパイプ サイズに対して ASME B16.5 によって定義されており、フランジ外径、ボルト円、ボルト穴の数、ボルト サイズ、最小厚さはすべて固定値です。これらの表を読めるエンジニアと調達チームは数分でフランジを検証し、まさにこの種の現場の問題を回避します。
クラス 150 の評価が実際に意味するもの
クラス 150 は圧力と温度の定格であり、物理的な寸法ではありません。特定の温度におけるフランジ材料グループの最大許容作動圧力を設定します。 ASME グループ 1.1、通常は ASTM A105 の炭素鋼の場合、評価は次のようになります。 周囲温度で 285 psi 、500°F で 150 psi まで低下します。これがクラス番号の由来です。
これは見積もり時に重要です。炭素鋼とステンレス鋼のクラス 150 フランジは、外径、ボルト円、ボルト数が同じですが、圧力温度曲線は同じではありません。 304 や 316 などのグループ 2.1 のステンレス グレードは、周囲温度で 275 psi で定格があり、500°F で 235 psi を保持します。同じディメンションでも、許容されるサービスが異なります。
ボルト締めは寸法規格の一部です
ASME B16.5 では、各フランジ サイズとボルトの最小数およびサイズがペアになっています。 2 インチのクラス 150 フランジには 5/8 インチのボルトが 4 本必要です。 12 インチのフランジには 7/8 インチのボルトが 12 本必要です。ボルト締めスケジュールは寸法規格の一部であり、個別に選択するものではありません。スタッドが小さいとクランプ力が設計値を下回り、ドリル穴が大きすぎるとハブが弱くなる可能性があります。
クラス 150 のフランジ寸法を管理する規格はどれですか
1/2 インチから 24 インチまで、ASME B16.5 はフランジ面、寸法、ボルト締め、および圧力温度定格の管理規格です。同じ呼びサイズのクラス 150 ブラインド フランジとウェルド ネック フランジは、厚さとハブの形状が異なりますが、同じ外径とボルト円を共有します。
24 インチを超えると規格が変わります
NPS 24 を超えると、ASME B16.47 が 2 つのシリーズで適用されます。 MSS SP-44 に基づくシリーズ A は、API 605 に基づくシリーズ B よりも外径が大きく、ボルト パターンが異なります。26 インチのクラス 150 フランジはどちらのシリーズにも存在でき、この 2 つは互換性がありません。大口径の注文書には、標準とシリーズの両方を記載してください。
24 インチまでの標準ランの場合は、B16.5 テーブルで十分です。 高圧石油およびガスパイプライン用の ASME B16.5 溶接ネック フランジ ここで、ボアからパイプへの移行は、指定されたパイプのスケジュールと正確に一致する必要があります。
クラス 150 フランジの寸法: コア表
以下の表は、平面フランジの選択された ASME B16.5 クラス 150 の寸法をインチ単位で示しています。各クラス 150 フランジの隆起面の高さは 1/16 インチで、フェーシング仕上げは 125 ~ 250 マイクロインチの範囲にあります。
| NPS | フランジ外径 | ボルトサークル | ボルト穴 | ボルトサイズ | 分。厚さ |
|---|---|---|---|---|---|
| 1/2 | 3.50 | 2.38 | 4 | 1/2 | 0.44 |
| 3/4 | 3.88 | 2.75 | 4 | 1/2 | 0.50 |
| 1 | 4.25 | 3.12 | 4 | 1/2 | 0.56 |
| 1-1/2 | 5.00 | 3.88 | 4 | 1/2 | 0.69 |
| 2 | 6.00 | 4.75 | 4 | 5/8 | 0.75 |
| 3 | 7.50 | 6.00 | 4 | 5/8 | 0.88 |
| 4 | 9.00 | 7.50 | 8 | 5/8 | 0.94 |
| 6 | 11.00 | 9.50 | 8 | 3/4 | 1.00 |
| 8 | 13.50 | 11.75 | 8 | 3/4 | 1.12 |
| 10 | 16.00 | 14.25 | 12 | 7/8 | 1.19 |
| 12 | 19.00 | 17.00 | 12 | 7/8 | 1.25 |
| 16 | 23.50 | 21.25 | 16 | 1 | 1.44 |
| 20 | 27.50 | 25.00 | 20 | 1-1/8 | 1.69 |
| 24 | 32.00 | 29.50 | 20 | 1-1/4 | 1.88 |
表の正しい読み方
OD は、外側のエンベロープとジョイントの周囲に必要なクリアランスを設定します。反対側のボルト穴の中心を通って測定されるボルト円により、フランジが相手のバルブまたは機器のノズルに適合するかどうかが決まります。穴の数とドリルの直径によって、どのスタッドが通過するかが決まります。柱の厚さは、フラット フランジ ボディの最小値です。ウェルドネックとスリップオンフランジでは、その数値を超えるハブが追加されるため、規格ではハブの寸法を個別にリストしています。
フランジの種類によって寸法がどのように変わるか
特定のサイズのすべてのクラス 150 フランジは、同じ外径とボルト円を共有します。違いは、厚さ、ハブの形状、ボア、フェーシングに現れます。
ウェルドネックフランジ: ハブは重要な寸法です
ウェルドネック フランジは、フランジ本体からパイプへの移行にテーパーハブを使用します。ハブの長さとボアはパイプのスケジュールに関連付けられています。スケジュール 40 用に準備された 6 インチのクラス 150 溶接ネック フランジは、スケジュール 80 用に準備されたものと同じボアを持ちません。これは想定内のことであり、欠陥ではありません。パイプのスケジュールを指定して、ボアと溶接の準備が正しく加工されるようにします。私たちの クラス 150 ウェルドネック フランジ きれいな移行と信頼性の高い溶接を実現するために、スケジュールに合わせたボアで製造されています。
 溶接ネック フランジのサプライヤー、カスタム会社 Gaoxin パイプ継手は、中国のステンレス鋼溶接ネック フランジ サプライヤー、カスタム炭素/合金鋼溶接ネック フランジ会社、直径... 製品を見る→
スリップオン フランジ: よりシンプルな形状、同じボルト パターン
スリップオン フランジはパイプにフィットし、内側と外側の両方が溶接されています。ハブが浅く、材料コストが低いため、水、空気、低圧のユーティリティラインで一般的です。それらの外径とボルト円は、同じサイズの他のすべてのクラス 150 フランジと一致するため、ウェルドネック フランジとして同じバルブまたはノズルにボルト締めできます。 クラス 150 スリップオン フランジ 標準 B16.5 パターンに従い、適度な圧力での日常的な分解に適しています。
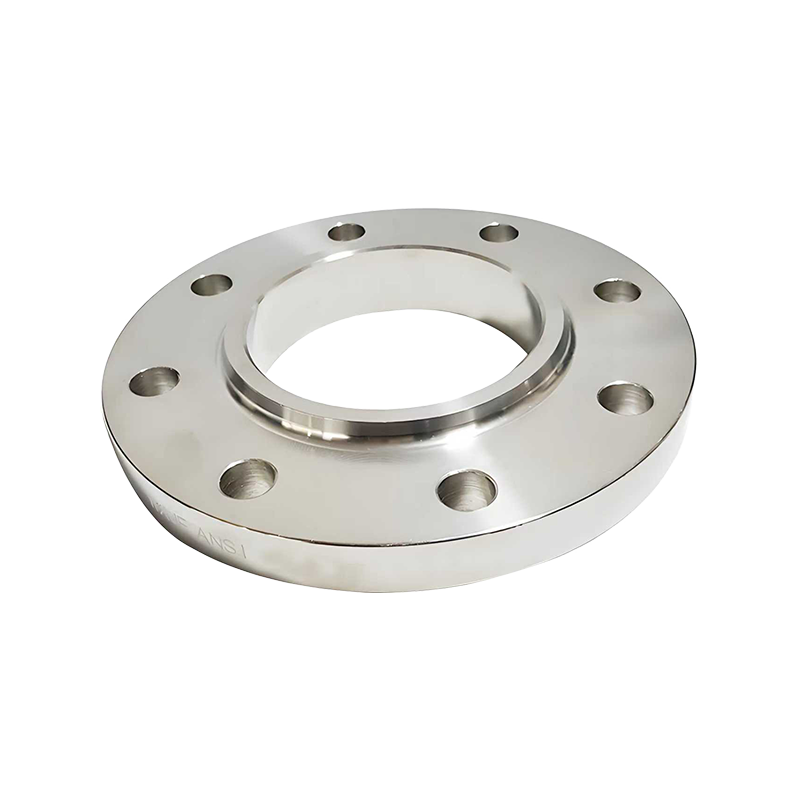 スリップオンフランジサプライヤー、カスタム会社 Gaoxin パイプ継手は、中国のステンレス鋼スリップ オン フランジ サプライヤー、カスタム炭素/合金鋼スリップ オン フランジ会社、直径は... 製品を見る→
ねじ込みフランジおよび差し込み溶接式フランジ: 穴の深さを確認してください
ねじ付きフランジは、通常は小さいサイズに制限されており、溶接なしで取り付けられ、熱間作業が禁止されている場所でも適切に機能します。ソケット溶接フランジは、パイプ端を受け入れるザグリ穴を使用し、ジョイントはソケットの隅肉溶接で閉じられます。どちらも標準のクラス 150 ボルト円を共有しますが、ザグリの深さと直径はパイプの外径と一致する必要があります。重要な油圧サービスについては、 精密加工されたソケット溶接フランジ 一般的な在庫よりも優れた選択肢です。
ブラインド フランジ: ボアなし、異なる厚さのロジック
ブラインド フランジはラインまたは機器の開口部を閉じ、ボアはありません。それらの厚さは、シールするラインと同じ圧力に耐えるように設定されており、通常は配管と同じクラスで注文されます。 12 インチ クラス 150 ブラインド フランジは、12 インチの溶接ネック フランジと同じ円にボルトで固定されるため、隣接する配管を変更することなくブラインドを取り付けることができます。 クラス 150 ブラインド フランジ 通常、ラインをすぐに遮断し、後で再度オープンする必要があるメンテナンス隔離用に保管されます。
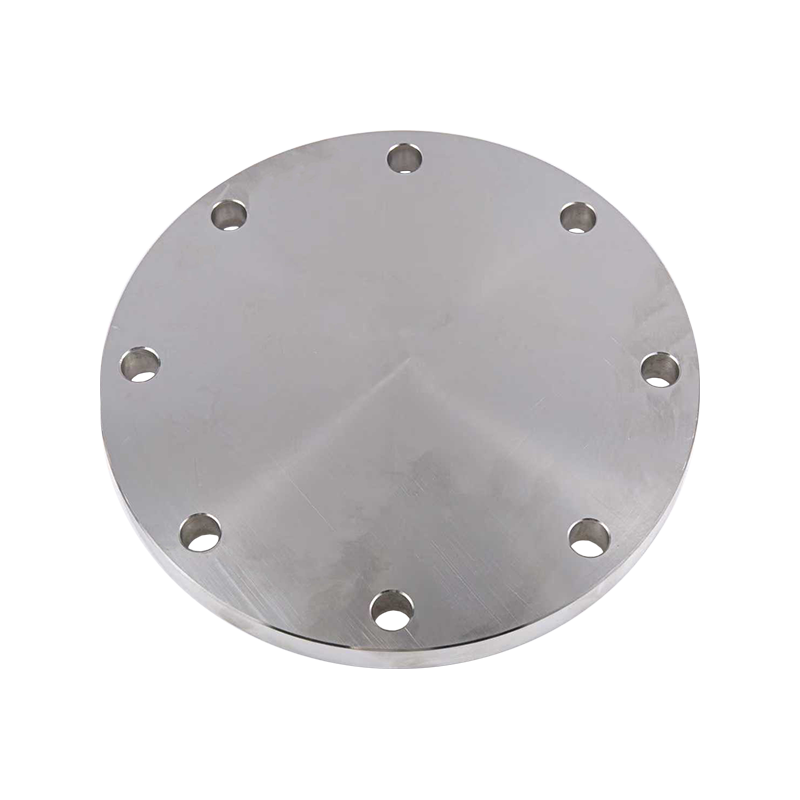 ブラインド フランジのサプライヤー、カスタム会社 Gaoxin パイプ継手は、中国のステンレス鋼ブラインド フランジ サプライヤー、カスタム炭素/合金鋼ブラインド フランジ会社、直径 DN15... 製品を見る→
クラス 150 フランジを注文する際のよくある間違い
ほとんどの次元の問題は、 クラス150フランジ いくつかの繰り返し発生するエラーまで遡ります。
- どのタイプも同じ厚さであると仮定します。 ウェルドネック、スリップオン、ねじ込み、ソケットウェルド、ブラインド フランジは、同じクラスとサイズでも最小厚さとハブの形状が異なります。常に同じフランジ タイプを規格の同じラインと比較してください。
- クラス 150 と PN 定格を混同します。 クラス 150 は PN20 と同等として扱われることがありますが、ボルトサークルは普遍的に互換性があるわけではありません。プロジェクトに ASME フランジと DIN または EN フランジが混在している場合は、最初に正確な規格に照らして穴あけを確認してください。
- 対面仕様は省略します。 平面、平面、リング形ジョイントの互換性はありません。平面フランジを平面フランジにボルトで固定すると漏れが発生する可能性があり、RTJ フランジには正しいリング ガスケット番号が必要です。フェーシングは発注書に記載する必要があります。
- ボアが標準であると仮定します。 溶接ネックのボアはパイプのスケジュールによって異なり、ソケット溶接のザグリはパイプの外径によって異なります。公称サイズとクラスだけでは十分な情報が得られません。
- ボルト締めの確認は行っておりません。 現場でスタッドのグレードや長さを変更すると、ジョイントが損傷する可能性があります。表のボルト サイズは最小値であり、スタッドの長さはナットが完全にかみ合うことができる必要があります。
取り付け前にクラス 150 フランジを確認する方法
フランジがラインに達する前に、数分間の測定で寸法誤差を発見できる可能性があります。次の順序に従います。
- 対向する 2 点のフランジ外径を測定し、表と比較します。約 1/16 インチを超える違いは調査する必要があります。
- 対角線上にある穴の中心間のボルトの円を測定します。ほとんどのクラス 150 サイズには偶数の穴があるため、これは簡単です。
- ボルト穴を数え、穴の直径を測定します。ドリル穴は通常、アセンブリのクリアランスを考慮してボルト サイズより 1/8 インチ大きくなります。
- リムの厚さを測定し、溶接ネック フランジの場合はハブの厚さを測定し、両方の値をそのフランジ タイプの標準と比較します。
- レイズドフェースの高さとフェーシングの仕上がりを確認してください。 1/16 インチの面は、深い工具跡がなく、ボルト締結面より明らかに上に位置している必要があります。
- 刻印を確認します。適合フランジには、製造元、材料グレード、クラス、サイズがハブまたはリムに刻印されています。
フランジのサイズをパイプや用途に適合させるための段階的なアプローチについては、これを参照してください。 実用的なサイズガイド エンジニアが製図段階で行うのと同じ決定をたどります。
材質、マーキング、トレーサビリティ
寸法表は材質によって変わりませんが、グレードによってクラス 150 フランジが使用できるかどうかが決まります。 A105 炭素鋼は、ほとんどの一般的なサービスをカバーします。 304 および 316L は腐食性および衛生的なラインを処理します。低温 WPL6 および合金グレード F11 および F22 は、コールドおよびホットのサービスに対応します。グレードと熱番号は、組成と機械的特性を証明する工場証明書に遡ります。
マーキングは検証の最初の行です。 MSS SP-25 に従って、フランジにはメーカー、材料グレード、圧力クラス、およびサイズを表示する必要があります。スタンプには A105 と記載されているが、証明書には別の熱が記載されている場合は、取り付け前に停止して不一致を解決してください。小切手は安いです。間違った材質のフランジを溶接線から引き抜くことは問題ではありません。
日々フランジを製造しているメーカーは、B16.5 テーブルを参考文書ではなく、製造チェックリストとして扱っています。これが、紙の上で機能するフランジの寸法と現場で機能するフランジの寸法の実質的な違いです。
標準を自分に合わせて機能させる
クラス 150 のフランジ寸法は、散らばった数字を覚えるのではなく、ASME B16.5 を基準として扱うと混乱しなくなります。フランジ外径とボルト円から始めて、タイプ固有の厚さとハブの詳細を確認し、フェーシングと材料グレードを確認します。その後、仕様の残りの部分が続きます。この習慣により、関節はしっかりし、スケジュールは予定通りに進み、メンテナンス スタッフは満足感を得ることができます。
最新ニュース
ニュース そしてブログ
最近のイベントに関する最新情報を入手してください